Perfis C e U para estruturas de fixação solar: secções de 50–250 mm e o canal ajustável U41/21-81
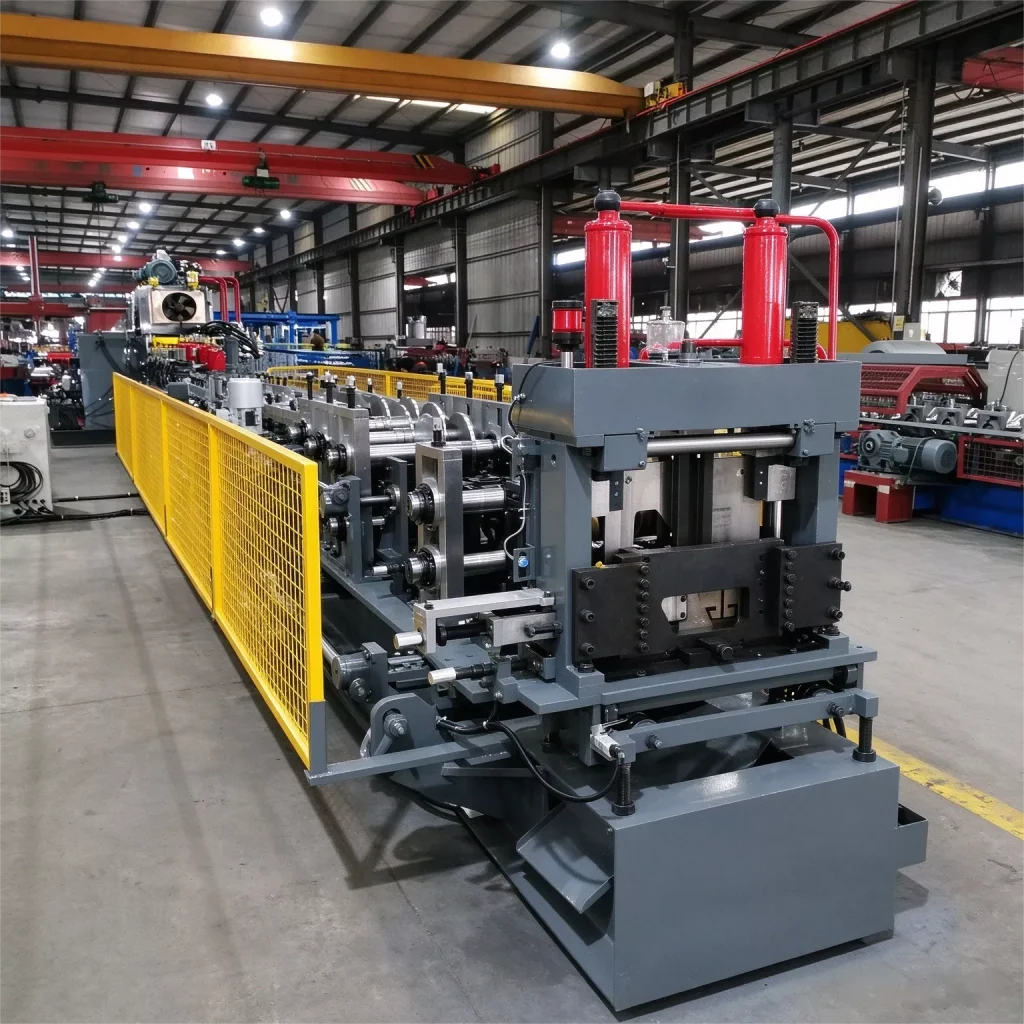
Uma central solar é uma estrutura de aço antes de ser uma estrutura elétrica. Para além das calhas de 41 mm que fixam os módulos, cada mesa de montagem de painéis solares de fixação ao solo (mesa de montagem de módulos) é construída com perfis C e U com alma de 50 mm até 250 mm, e cada conjunto de acessórios para qualquer sistema de fixação fotovoltaica parte de pequenos canais U. Este guia aborda as duas famílias de perfis que produzimos por perfilagem para estruturas solares — a camada estrutural e a camada de acessórios — e as linhas de produção que as fabricam.
Nota: esta página centra-se nas especificações dos perfis de aço para estruturas fotovoltaicas. Se procura comprar um sistema de fixação completo, ou a máquina de perfilagem de madres para estruturas de fixação solar para fabricar estes perfis, cada uma tem a sua própria página de produto dedicada — as ligações acima e abaixo levam-no até lá.
Também pode consultar a nossa página de produto da máquina de madres para opções de configuração detalhadas e preços de fábrica.
A camada estrutural: perfis C e U com almas de 50–250 mm
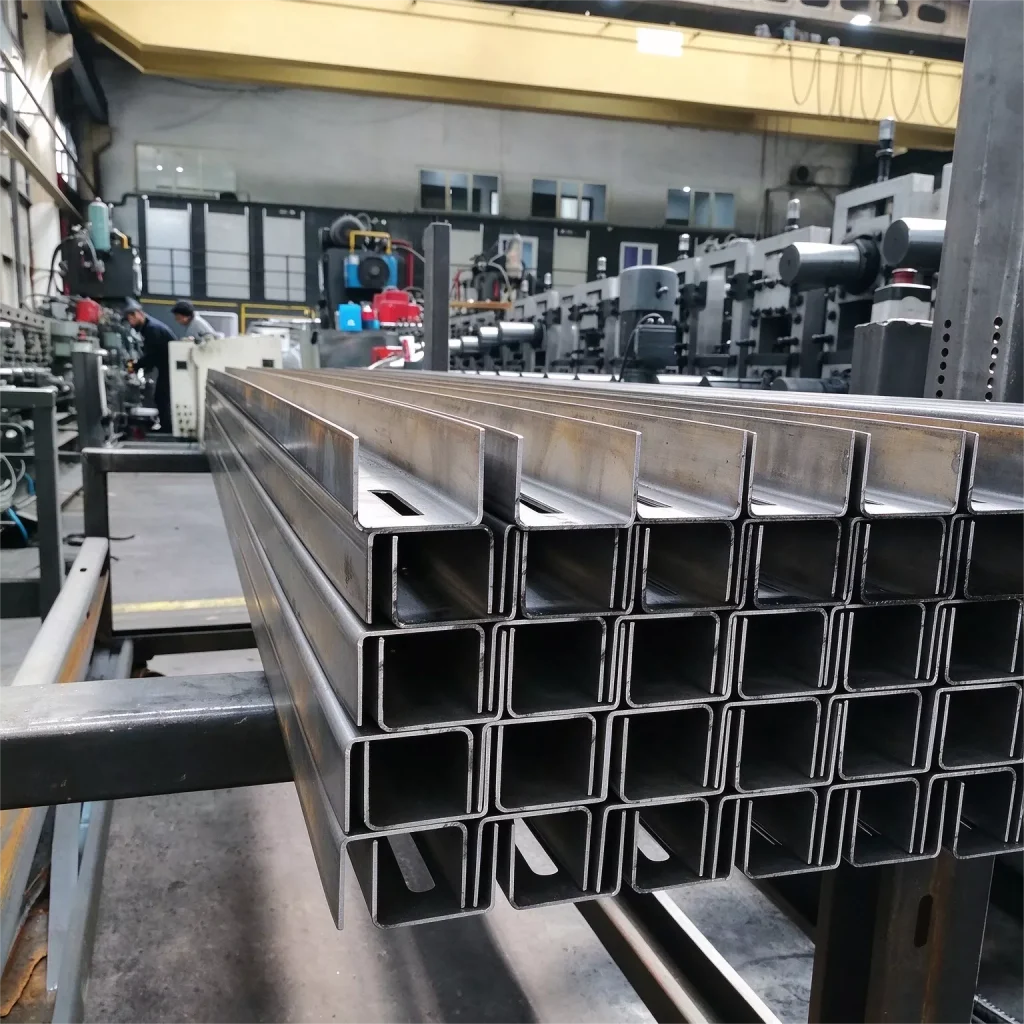
As mesas de centrais solares de fixação ao solo (mesas de montagem de módulos) são estruturas de aço. Os seus postes, vigas secundárias e madres são frequentemente os mesmos perfis C e U utilizados na construção de edifícios — almas de 50 a 250 mm, banzos de 40–100 mm com lábios de 10–20 mm — perfilados a partir de bobina galvanizada e furados para o hardware de fixação. Ao contrário das madres de construção, estes elementos da estrutura de suporte solar transmitem a carga do conjunto até aos postes, pelo que os padrões de furação seguem a disposição dos módulos e não a chapa da cobertura.
Porque é que as mesas solares utilizam perfis de madre C e U
As mesas de módulos vencem vãos de vários metros entre postes, pelo que o percurso das cargas passa por perfis profundos e rígidos. Os perfis C oferecem uma face aberta para uma fixação fácil, e as configurações de vão contínuo sobreposto prolongam os vãos quando o projeto da mesa o exige. Para um fabricante que já opera uma linha de madres, trata-se da mesma família de produtos ao serviço de um segundo mercado — a diferença está no padrão de furação, na classe de revestimento e nas tolerâncias que o montador no local espera.
Opções de furação para estruturas solares
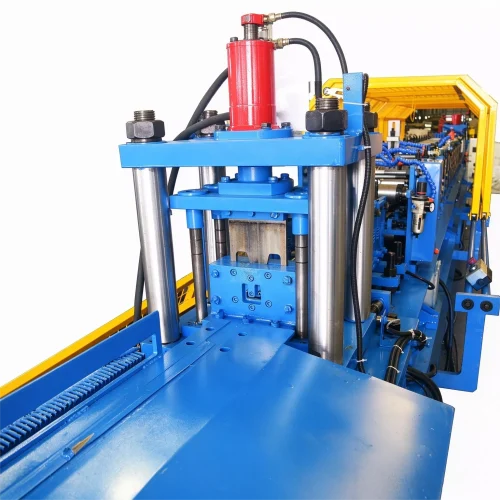
A fabricação de mesas solares normalmente exige que os furos estejam feitos antes da galvanização ou da entrega. Estão disponíveis três configurações de furação: uma unidade de furação integrada ligada à linha principal, uma unidade de furação externa a funcionar separadamente da linha principal, ou uma prensa de furação hidráulica — uma prensa autónoma selecionada de acordo com os requisitos de furação do cliente (tonelagem e funções por projeto), que pode ser fornecida pelo comprador ou adquirida por nós. Nos três casos, os furos são executados segundo o padrão de furação do cliente, o que elimina uma operação secundária de brocação. Especifique o padrão na fase de pedido de informação — o quadro de furação e os conjuntos de matrizes são configurados em conformidade.
The Accessory Layer: the U41/21-81 Adjustable Channel
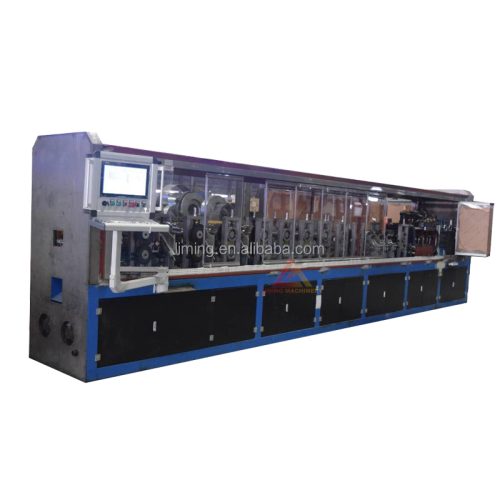
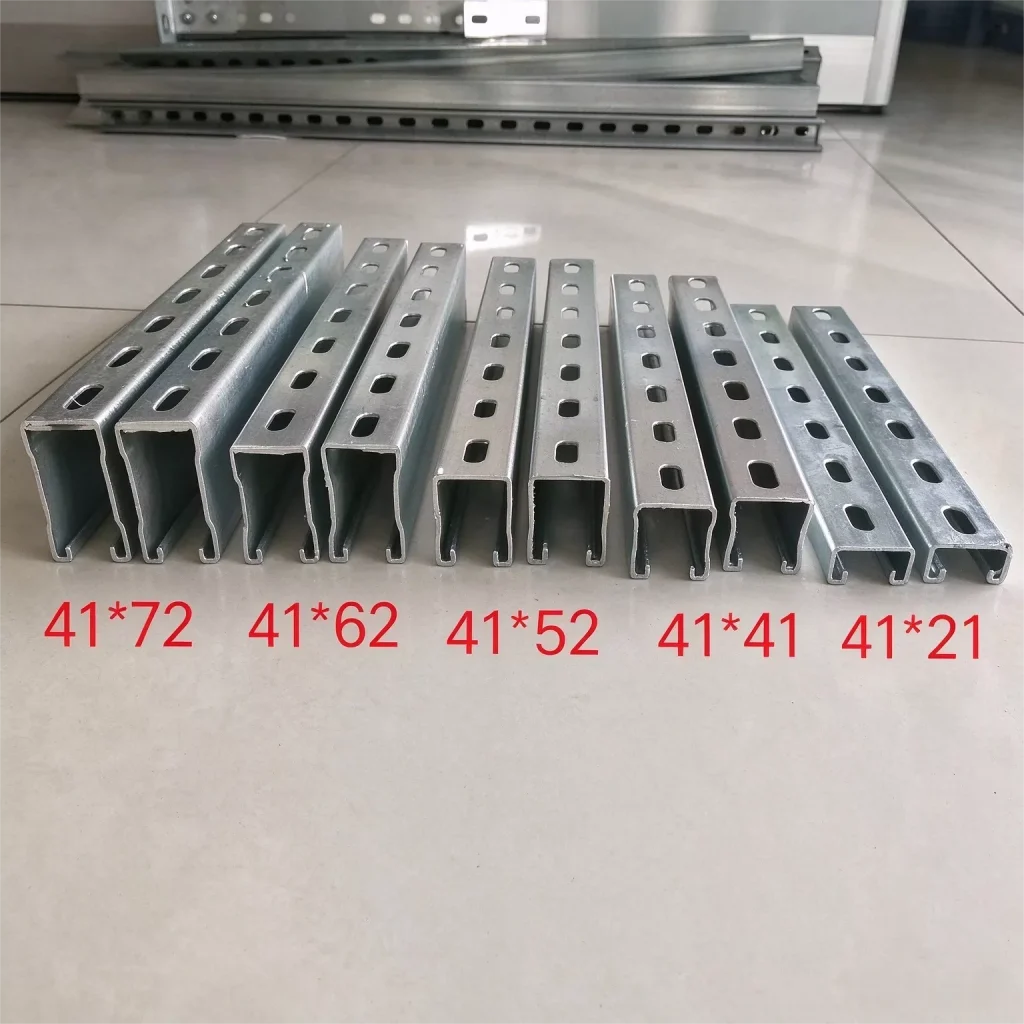
At the light end sits a dedicated production line for small PV accessories. The U41/21-81 designation stands for a U channel with a fixed 41 mm flange width and an adjustable web height from 21 mm to 81 mm. Our U41/21-81 line produces exactly that section range — the PV connection hardware family: mini rails, module clamping profiles, cable tray supports and small solar mounting bracket members. The roll forming rollers never change: web height is adjusted on the machine, and punching runs on fixed dies without any die change. Only the cutting section is changed: six shear knife sets are switched to match the profile height being produced.
One line, the whole accessory catalogue — six shear knife sets
Six shear knife sets cover the full 21–81 mm profile range, so an accessory manufacturer swaps knives between production runs, not between pieces — the rollers and the punching dies stay in place. A typical week can run 41 mm clamping profiles, then 21 mm spacers, then 81 mm cable supports — one line, one operator, one footprint. For shops supplying the full bracket range, this still replaces three or four fixed-size lines.
Materials for Both Layers
Structural C U sections are typically GI coil (ASTM A653 / EN 10346, Z275 and above) at 1.0–3.0 mm. For projects where recoating is impractical, weathering steel is an option: it forms a self-protecting oxide patina in dry atmospheric conditions, so it suits arid inland sites — but it is not recommended for coastal or salt-marsh environments, where chlorides keep the steel active and prevent the protective layer from stabilizing; those sites should use ZAM or heavy galvanizing instead. Weathering steel and thicknesses above 3.0 mm are available as custom configurations — tell us the material and gauge at inquiry. High-strength steel serves long-span table designs that need more load per member. Accessory channels run thinner, from 1.0 mm up, in GI or ZAM for coastal projects. Specify the steel grade and coating at inquiry stage — the line is engineered around them, because coating class decides roller surface finish, tooling coatings and lubricant selection.
Choosing Between the Two Layers: Where Each Section Goes
Buying the wrong type of production line is the most common mistake we see from fabricators entering the solar market, so the division is worth spelling out.
Structural layer vs accessory layer: section, machine and buyer
| Structural layer | Accessory layer | |
| Sections | C U, web 50–250 mm, flange 40–100 mm | U channels, fixed 41 mm flange width, web height 21–81 mm (adjustable on the machine) |
| Role in the PV array | Posts, secondary beams and purlins of ground-mount tables | Mini rails, clamping profiles, cable supports, brackets |
| Typical material | GI 1.0–3.0 mm; weathering steel or gauges above 3.0 mm as custom configuration — consult us | GI or ZAM, from 1.0 mm;gauges above 1.0 mm are custom configurations — please consult us. |
| Machine class | C U purlin line: frame structure, H-beam base with leveling bolts, Cr12 rollers (CNC + heat treatment), 75 mm shafts, three punching configurations | U41/21-81 line: adjustable web height, fixed punching dies, six shear knife sets |
| Who buys it | Steel structure fabricators entering the solar farm market | PV bracket and accessory manufacturers |
The two layers meet at the 41 mm module: the precision rails that clamp the modules themselves. That layer has its own machine class and is covered separately in our solar mounting rail profiles guide .
Foundations — pile posts, ground screws and hot-rolled angle brackets — are outside roll forming scope; we supply the equipment for the cold-formed sections that sit above them.
Roll Forming Lines for Solar Structure Sections
We build both platforms alongside our 41 mm solar rail lines:
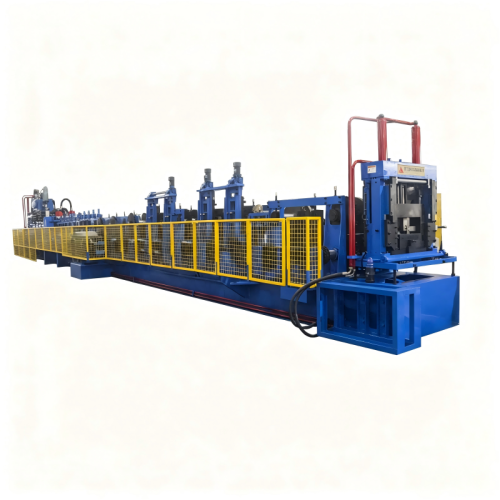
C U purlin lines for C U sections with 50–250 mm webs: frame-type structure on an H-beam base leveled with adjusting bolts; rollers in Cr12 steel, CNC-machined and heat-treated; 75 mm precision-machined shafts; three punching configurations (built-in unit, external unit, or a stand-alone punch press specified per project) for ground-mount table fabrication. Full machine parameters are listed on the solar mounting roll forming machine product page.
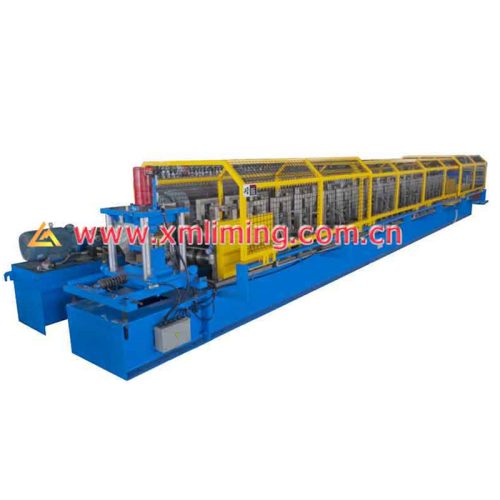
A linha U41/21-81 para a camada de acessórios: largura de aba fixa de 41 mm, altura de alma ajustável na máquina entre 21 e 81 mm; 27 estações de conformação com rolos em Cr12 tratados termicamente em veios de precisão de 75 mm; acionamento principal servo de 40 kW; corte voador hidráulico (corte contínuo, lâminas em Cr12MoV) com seis conjuntos de lâminas para o intervalo de 21 a 81 mm; alimentação em linha com rolos servoacionados e um pré-nivelador 4 sobre 3.
Linhas de calha de 41 mm (U4141/U4121) para a camada de fixação de precisão dos módulos — abordadas no nosso guia de perfis de calha para montagem solar.
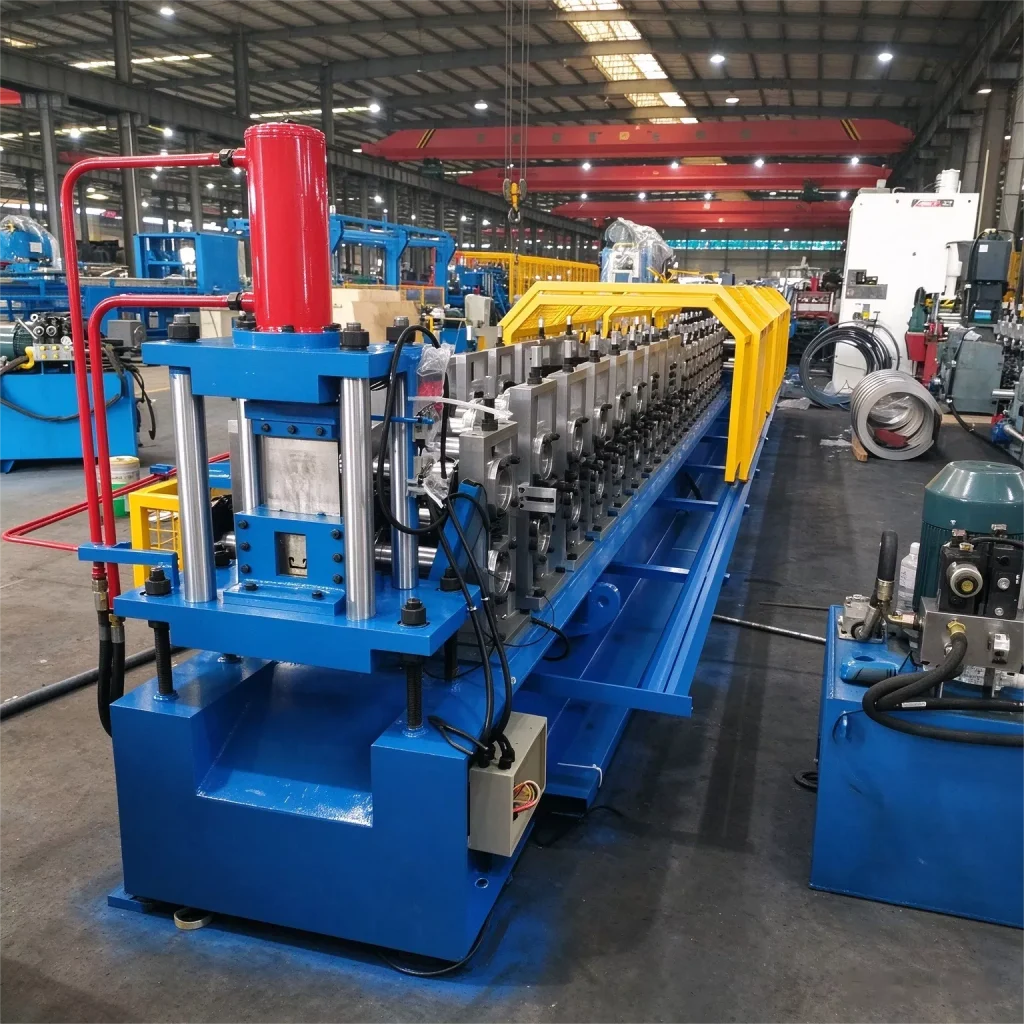
Um fabricante que cobre uma central solar completa — estrutura, calhas e acessórios — pode abastecer-se das três plataformas num único fornecedor, com um único padrão de controlo (PLC Siemens) em toda a fábrica.
Especificações Técnicas
Linhas de perfilagem de estruturas solares — parâmetros principais
| Item | Linha de madres C U (camada estrutural) | Linha U41/21-81 (camada de acessórios) |
| Sections | C U, alma 50–250 mm, aba 40–100 mm, bordos 10–20 mm | U channels, fixed 41 mm flange width, web height 21–81 mm (adjustable on the machine) |
| Material | GI 1,0–3,0 mm (bobina galvanizada a quente); aço patinável ou espessuras superiores a 3,0 mm como configuração personalizada — consulte-nos | GI / ZAM a partir de 1,0 mm |
| Construção da máquina | Estrutura tipo pórtico; base em viga H nivelada com parafusos de ajuste; rolos em aço Cr12, maquinados por CNC e tratados termicamente; veios de precisão maquinados de 75 mm | 27 estações de conformação; rolos em aço Cr12, tratados termicamente; veios de precisão maquinados de 75 mm; acionamento por engrenagens/correntes |
| Alimentação e nivelamento | Conforme a configuração da linha | Alimentação automática com secção de guiamento; dois passos de rolos de alimentação motorizados servoacionados; pré-nivelador 4 sobre 3 para eliminar a memória da bobina |
| Puncionamento | Três configurações de puncionamento disponíveis: (1) unidade de puncionamento integrada ligada à linha principal; (2) unidade de puncionamento externa a funcionar separadamente da linha principal; (3) uma prensa de puncionar hidráulica autónoma, com modelo e tonelagem selecionados segundo os requisitos de puncionamento do cliente — fornecida pelo comprador ou adquirida por nós | As mesmas três configurações de puncionamento: unidade integrada, unidade externa ou uma prensa de puncionar hidráulica autónoma selecionada por projeto (fornecida pelo comprador ou adquirida por nós); puncionamento de furos inferiores conforme o perfil |
| Corte | Conforme a configuração da linha | Corte voador hidráulico, corte contínuo com quebra-aparas; lâminas em Cr12MoV, tratadas termicamente; seis conjuntos de lâminas cobrem o intervalo de 21 a 81 mm; o carro de corte desloca-se sobre rolamentos lineares, com recuo pneumático; ajuste das lâminas por parafuso manual |
| Acionamento principal e velocidade | Conforme a configuração da linha | Acionamento principal servo de 40 kW; velocidade de linha aprox. 30 m/min (sem puncionamento nem corte; a velocidade é reduzida antes do corte); central hidráulica de 15 kW |
| Opções | Dispositivo de puncionamento e conjuntos de matrizes conforme o padrão de furos | Altura de alma ajustada na máquina; matrizes de puncionamento fixas; seis conjuntos de lâminas de corte para 21 a 81 mm |
Perguntas Frequentes
Que dimensões de secção pode a linha de madres C U produzir para estruturas solares?
Perfis C e U com almas de 50 mm a 250 mm, abas de 40–100 mm com bordos de 10–20 mm, conformados segundo os desenhos do cliente, com puncionamento em linha para a fixação dos módulos.
O que é a máquina U41/21-81?
Uma linha de perfilagem para calhas U com largura de aba fixa de 41 mm e altura de alma ajustável na máquina entre 21 mm e 81 mm: 27 estações de conformação, rolos em Cr12 tratados termicamente em veios de 75 mm, um acionamento principal servo de 40 kW e velocidade de linha de aprox. 30 m/min. Os rolos de conformação e as matrizes de puncionamento nunca mudam; apenas a secção de corte é alterada — seis conjuntos de lâminas num corte voador cobrem o intervalo de perfis. Uma só linha cobre perfis de fixação, mini-calhas e suportes de cabos.
Pode um único fornecedor cobrir as camadas de estrutura, calha e acessórios?
Sim. Construímos linhas de madres C U para perfis C U de 50–250 mm, linhas de calha de 41 mm para U4141/U4121 e a linha U41/21-81 para calhas de acessórios — tudo com o mesmo padrão de PLC Siemens.
Qual é o prazo de entrega?
O prazo de entrega típico é de cerca de 90 dias úteis, sujeito à configuração final da máquina. Contacte-nos com os desenhos das suas secções para confirmar o calendário.
Está a planear uma linha para secções de estruturas solares? A par das nossas máquinas de perfilagem para novas energias , a máquina dedicada de montagem solar é especificada na respetiva página de produto — ou contacte-nos com os desenhos das suas secções.